Co zrobić, gdy narzędzie CNC nadmiernie się nagrzewa lub szybko zużywa?
Nadmierne nagrzewanie się narzędzia CNC i szybkie zużywanie krawędzi skrawającej to problemy, które bezpośrednio wpływają na jakość obróbki, czas produkcji i koszty eksploatacji. Nie zawsze winna jest zbyt duża prędkość skrawania. Przyczyną może być również niewłaściwy posuw, nieprawidłowe chłodzenie, bicie narzędzia, źle dobrana geometria ostrza albo błędy w programie obróbkowym. Wymiana płytki lub frezu bez ustalenia źródła problemu często przynosi tylko krótkotrwałą poprawę. Żeby ograniczyć zużycie, trzeba najpierw rozpoznać charakter uszkodzenia, a następnie skorygować konkretny parametr procesu.
Rozpoznaj przyczynę przegrzewania na podstawie śladów zużycia narzędzia
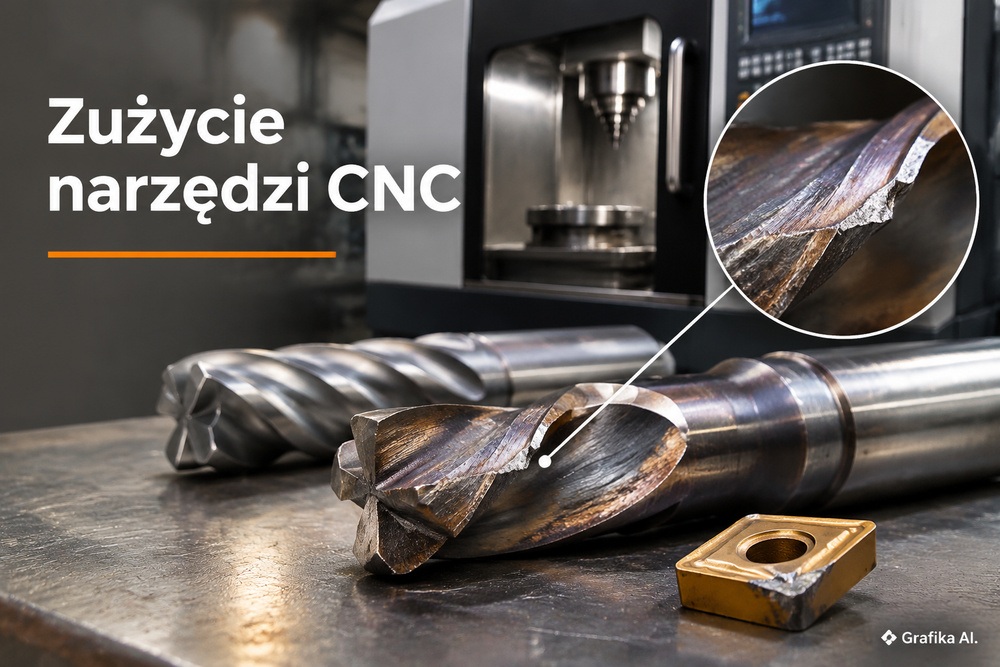
Pierwszym krokiem powinna być dokładna kontrola krawędzi skrawającej. Sam fakt, że narzędzie jest gorące, nie oznacza jeszcze nieprawidłowej pracy. Podczas skrawania temperatury w strefie kontaktu narzędzia z materiałem sięgają setek stopni Celsjusza. Niepokojące jest natomiast szybkie pogarszanie się stanu ostrza, utrata wymiarów obrabianego detalu, powstawanie narostów i wyszczerbień oraz wzrost obciążenia wrzeciona.
Do oceny najlepiej wykorzystać lupę warsztatową o powiększeniu około 10×. Zatrzymaj maszynę zgodnie z procedurą stanowiska. Poczekaj, aż narzędzie ostygnie, a po oczyszczeniu obejrzyj miejsce uszkodzenia.
Najczęstsze objawy i ich przyczyny to:
- Starcie powierzchni przyłożenia – równomierny pas zużycia przy krawędzi skrawającej często wskazuje na zbyt wysoką prędkość skrawania, niewłaściwy gatunek węglika lub intensywne ścieranie przez twarde składniki materiału.
- Zużycie kraterowe – wgłębienie na powierzchni natarcia powstaje między innymi wskutek wysokiej temperatury i procesów dyfuzyjnych. W takiej sytuacji warto sprawdzić prędkość skrawania oraz odporność cieplną zastosowanego gatunku narzędzia.
- Wykruszenia ostrza – niewielkie ubytki i pęknięcia często świadczą o drganiach, biciu narzędzia, zbyt dużym posuwie na ostrze albo niestabilnym mocowaniu.
- Narost na ostrzu – przywierający materiał obrabiany występuje szczególnie podczas skrawania materiałów ciągliwych, między innymi aluminium i stali nierdzewnych. Przyczyną może być zbyt niska prędkość skrawania, niewłaściwa geometria lub niedostateczne smarowanie.
- Zużycie karbowe – uszkodzenie w okolicy granicy głębokości skrawania może wynikać z utwardzonej warstwy powierzchniowej, zgorzeliny lub niekorzystnych warunków kontaktu ostrza z materiałem.
Przykładowo, podczas toczenia stali C45 płytka węglikowa może wykazywać równomierne starcie powierzchni przyłożenia już po stosunkowo krótkim czasie pracy. Jeżeli mocowanie jest stabilne, nie występują drgania, a ostrze nie ma wykruszeń, pierwszym podejrzanym powinna być prędkość skrawania. Wymiana całego oprawki czy ingerencja w ustawienia maszyny nie mają wtedy pierwszeństwa.
Inaczej wygląda sytuacja, gdy jedna strona frezu zużywa się wyraźnie szybciej od pozostałych. Taki obraz sugeruje nierównomierne obciążenie ostrzy, dlatego przed zmianą parametrów należy sprawdzić bicie i mocowanie.
Ważne: nie należy oceniać stanu narzędzia wyłącznie na podstawie koloru wiórów. Ich barwa zależy od materiału, temperatury i warunków skrawania. Znacznie więcej informacji daje wygląd krawędzi, powtarzalność wymiarów oraz charakter obciążenia wrzeciona.
Skoryguj prędkość skrawania, posuw i sposób chłodzenia
Jeżeli narzędzie zużywa się równomiernie, bez wyraźnych wyszczerbień, warto rozpocząć od kontroli parametrów skrawania. Największy wpływ na temperaturę w wielu operacjach ma prędkość skrawania (Vc). Jej nadmierna wartość zwiększa ilość ciepła powstającego w strefie kontaktu ostrza z materiałem i może przyspieszać zużycie powierzchni przyłożenia oraz powstawanie kraterów.
Jeśli ślady wskazują na zużycie cieplne, porównaj trwałość ostrza przy dwóch prędkościach skrawania z zakresu zalecanego przez producenta narzędzia. Nie należy jednak jednocześnie zmieniać wszystkich parametrów, ponieważ trudno będzie ustalić, która korekta przyniosła poprawę.
Przykład dla toczenia wałka ze stali C45 o średnicy 50 mm:
- początkowa prędkość skrawania: 180 m/min,
- prędkość obrotowa wrzeciona: około 1146 obr./min,
- posuw: 0,20 mm/obr.,
- głębokość skrawania: 1,5 mm.
Po obniżeniu prędkości skrawania do 160 m/min obroty powinny wynosić około 1019 obr./min. W pierwszej próbie można pozostawić posuw i głębokość skrawania bez zmian, o ile mieszczą się w zaleceniach producenta płytki. Następnie należy porównać zużycie ostrza, temperaturę procesu, jakość powierzchni i czas obróbki.
To przykład diagnostyczny, a nie uniwersalna receptura. Ostateczne wartości zależą od twardości materiału, gatunku węglika, geometrii płytki i warunków mocowania.
Posuw również wymaga kontroli. Zbyt duży zwiększa obciążenie mechaniczne ostrza i ryzyko wykruszeń. Zbyt mały może powodować tarcie zamiast efektywnego skrawania. Narzędzie ślizga się po powierzchni materiału, generuje dodatkowe ciepło i szybciej traci ostrość. Dlatego automatyczne obniżanie posuwu przy każdym problemie z temperaturą nie jest dobrym rozwiązaniem.
Osobnej uwagi wymaga chłodzenie:
- Chłodziwo powinno docierać bezpośrednio do strefy skrawania, a nie tylko obmywać zewnętrzną powierzchnię narzędzia.
- W obróbce stali nierdzewnej istotne są zarówno odbiór ciepła, jak i właściwości smarne cieczy.
- Przy frezowaniu aluminium trzeba zadbać o skuteczne usuwanie wiórów, ponieważ ich ponowne skrawanie może uszkadzać ostrza i powierzchnię detalu.
- W przypadku frezowania węglikiem przy przerywanym skrawaniu niestabilne podawanie chłodziwa może wywoływać szok termiczny i pękanie krawędzi. Czasami lepszym rozwiązaniem jest obróbka na sucho, a czasami stabilne, ciągłe chłodzenie. Decyzję należy oprzeć na zaleceniach producenta narzędzia.
Trzeba też kontrolować stężenie emulsji chłodzącej za pomocą refraktometru. Zbyt niskie pogarsza smarowanie i ochronę antykorozyjną, natomiast nadmierne może powodować pienienie, osady i problemy eksploatacyjne. Prawidłową wartość należy przyjąć z dokumentacji konkretnego koncentratu, ponieważ nie istnieje jedno stężenie odpowiednie dla wszystkich operacji.
Sprawdź mocowanie, geometrię narzędzia i program CNC
Nawet dobrze dobrane parametry nie zapewnią długiej żywotności ostrza, jeżeli narzędzie jest nieprawidłowo zamocowane. Jedną z częstszych przyczyn przyspieszonego zużycia jest bicie promieniowe. Powoduje ono, że poszczególne ostrza frezu nie zbierają materiału równomiernie. Jedno przejmuje większą część obciążenia, nagrzewa się mocniej i zużywa szybciej.
Przykład: frez węglikowy o średnicy 6 mm pracuje z wyraźnie nierównomiernym zużyciem ostrzy. Pomiar czujnikiem zegarowym wykazuje bicie rzędu 0,02 mm. Taka wartość jest już istotna przy małym narzędziu i może powodować przeciążenie pojedynczej krawędzi. Zamiast od razu kupować nowy frez, należy oczyścić stożek wrzeciona, sprawdzić oprawkę i tuleję zaciskową, a następnie ponownie zmierzyć bicie. Jeżeli problem pozostaje, trzeba sprawdzić stan uchwytu i wrzeciona. Dopuszczalne wartości zależą od średnicy narzędzia i wymagań producenta.
Kolejnym czynnikiem jest wysięg narzędzia. Im dłuższy odcinek frezu wystaje poza oprawkę, tym większa podatność na ugięcie i drgania. W praktyce oznacza to większe obciążenia zmienne, pogorszenie jakości powierzchni oraz ryzyko wykruszenia ostrza. Jeżeli geometria detalu pozwala na zastosowanie krótszego narzędzia, warto z tego skorzystać. Długi wysięg powinien być stosowany tylko wtedy, gdy wymaga tego głębokość lub dostępność obrabianej powierzchni.
Równie ważny jest dobór geometrii i gatunku narzędzia do materiału:
- Aluminium wymaga zwykle ostrych krawędzi, dodatniej geometrii i dobrze wypolerowanych rowków wiórowych, które ograniczają przywieranie materiału.
- Stal nierdzewna wymaga geometrii i gatunku odpornych na obciążenia cieplne oraz mechaniczne. Nie można dopuścić do długiego tarcia ostrza o powierzchnię.
- Stal hartowana wymaga odpowiedniego gatunku węglika lub narzędzia przeznaczonego do obróbki materiałów o podwyższonej twardości.
- Żeliwo często obrabia się na sucho, wykorzystując narzędzia odporne na ścieranie i odpowiednio dobrane parametry.
Nie wolno pomijać programu CNC. Błędy w ścieżce narzędzia potrafią zwiększyć temperaturę nawet wtedy, gdy wszystkie wartości w tabeli parametrów wyglądają prawidłowo. Problemem bywa zbyt długie przebywanie ostrza w jednym miejscu, niepotrzebne zatrzymania posuwu, gwałtowne zmiany kierunku, nadmierne zaangażowanie promieniowe frezu czy ponowne skrawanie zalegających wiórów.
Przykładowo, podczas frezowania kieszeni narzędzie może pracować na pełnej szerokości rowka, co zwiększa obciążenie i utrudnia odprowadzanie wiórów. Zastosowanie strategii frezowania z mniejszym zaangażowaniem promieniowym i bardziej równomiernym obciążeniem może ograniczyć nagrzewanie oraz drgania. Nie zawsze jednak będzie to najlepsza opcja: wymaga odpowiedniej geometrii narzędzia, możliwości sterowania CNC i właściwego zaprogramowania toru.
Operator powinien umieć odczytać parametry z programu, rozpoznać ich wpływ na obróbkę i świadomie wprowadzać korekty. Przy częstych problemach wynikających z niewłaściwego doboru posuwów, prędkości czy strategii obróbki pomocne jest również uzupełnienie wiedzy z zakresu programowania. Samo zwiększanie doświadczenia metodą prób i błędów bywa kosztowne, szczególnie przy drogich narzędziach i produkcji seryjnej.
FAQ – najczęstsze pytania o przegrzewanie narzędzi CNC
Czy obniżenie prędkości obrotowej zawsze zmniejszy zużycie narzędzia?
Nie zawsze. Zmniejszenie prędkości skrawania często ogranicza zużycie cieplne, ale zbyt niska wartość może powodować narost i pogorszenie jakości powierzchni. Korektę należy sprawdzić w konkretnej operacji.
Czy większa ilość chłodziwa oznacza lepsze chłodzenie?
Nie. Liczy się przede wszystkim właściwy kierunek strumienia, jego stabilność i dotarcie do strefy skrawania. Nadmiar cieczy bez odpowiedniego ukierunkowania nie rozwiąże problemu.
Jak rozpoznać, że narzędzie CNC wymaga wymiany?
Sygnałem są nadmierne zużycie powierzchni przyłożenia, wykruszenia, pęknięcia, pogorszenie jakości powierzchni i utrata dokładności wymiarowej. Graniczne zużycie należy ustalić zgodnie z zaleceniami producenta narzędzia i wymaganiami procesu.
Czy można dalej pracować narzędziem, które zaczęło się przegrzewać?
Jeżeli występują pęknięcia, wykruszenia, niestabilna praca lub ryzyko uszkodzenia detalu, należy przerwać obróbkę. Kontynuowanie pracy może doprowadzić do zniszczenia narzędzia, obrabianego elementu, a nawet uszkodzenia maszyny.
Co jest ważniejsze: zmiana narzędzia czy korekta parametrów?
To zależy od rodzaju uszkodzenia. Przy równomiernym zużyciu warto najpierw sprawdzić prędkość skrawania i chłodzenie. Przy wykruszeniach trzeba w pierwszej kolejności wyeliminować drgania, bicie i błędy mocowania. Nowe narzędzie nie naprawi wadliwego procesu.
Jeżeli narzędzie CNC nadmiernie się nagrzewa lub szybko zużywa, zacznij od kontroli krawędzi skrawającej, bicia i warunków odprowadzania wiórów. Następnie sprawdź prędkość skrawania i chłodzenie, zmieniając pojedynczo tylko jeden parametr. Nie obniżaj jednocześnie posuwu, obrotów i głębokości skrawania, bo stracisz możliwość ustalenia rzeczywistej przyczyny problemu. Dopiero po wyeliminowaniu błędów mocowania i ustawień dobieraj inny gatunek narzędzia lub zmieniaj strategię obróbki.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc
Dodaj komentarz