Czytanie rysunku technicznego przed rozpoczęciem programowania CNC
Źle odczytany wymiar potrafi zniszczyć detal szybciej niż źle dobrany posuw. Wystarczy przyjąć niewłaściwy punkt zerowy, pominąć tolerancję otworu albo zaprogramować obróbkę względem surowej krawędzi, gdy dokumentacja odnosi wymiary do powierzchni gotowej. Obrabiarka CNC wykona polecenia zgodnie z programem, lecz otrzymany element może nie pasować do współpracujących części.
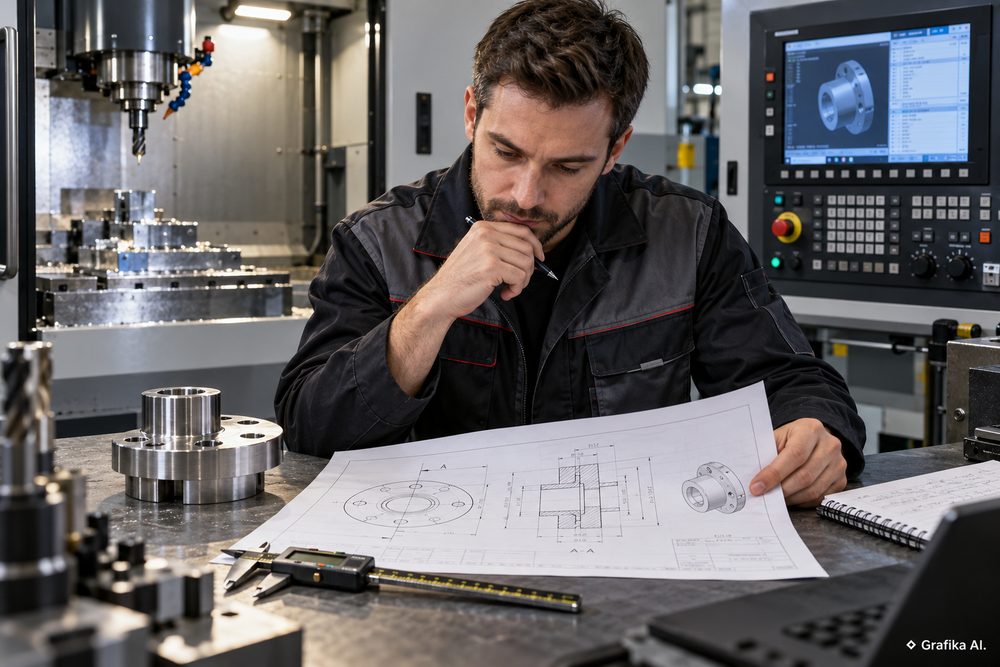
Czytanie rysunku technicznego przed programowaniem CNC polega na przełożeniu dokumentacji konstrukcyjnej na konkretne decyzje technologiczne. Trzeba rozpoznać geometrię, ustalić bazy obróbkowe, zinterpretować tolerancje i zaplanować kolejność operacji. Dopiero wtedy można dobrać narzędzia oraz przygotować ścieżki obróbki. Pominięcie tej analizy zwykle wychodzi na jaw podczas pierwszego pomiaru, kiedy na poprawienie błędu bywa już za późno.
Od wymiarów do współrzędnych – jak prawidłowo odczytać geometrię detalu?
Przed rozpoczęciem programowania należy sprawdzić tabliczkę rysunkową, numer rewizji dokumentacji, materiał, jednostki oraz uwagi dotyczące wykonania części. Dopiero później analizuje się rzuty, przekroje, wymiary i oznaczenia powierzchni. Praca na nieaktualnej rewizji rysunku jest szczególnie niebezpieczna przy produkcji seryjnej: jeden pominięty wymiar może zostać powielony na kilkudziesięciu detalach.
Rzuty prostokątne pokazują geometrię przedmiotu z różnych kierunków, natomiast przekroje ujawniają elementy niewidoczne z zewnątrz. Ma to znaczenie zwłaszcza przy otworach stopniowanych, podtoczeniach i kieszeniach. Otwór oznaczony Ø6 nie jest tym samym co gwint M6. W pierwszym przypadku dokumentacja określa średnicę otworu, w drugim rodzaj i rozmiar gwintu, który wymaga odpowiedniego przygotowania oraz kontroli.
Rozważmy frezowanie aluminiowej płyty o wymiarach końcowych 120 × 80 × 12 mm. Rysunek przewiduje cztery otwory przelotowe Ø6 mm, których środki są oddalone o 15 mm od odpowiednich gotowych krawędzi. Jeśli początek układu współrzędnych X0 Y0 znajduje się w lewym dolnym narożniku gotowej płyty, współrzędne środków otworów wynoszą:
- X15 Y15
- X105 Y15
- X15 Y65
- X105 Y65
Problem pojawia się, kiedy półfabrykat ma wymiary 124 × 84 mm, czyli pozostawiono po 2 mm naddatku na każdej bocznej krawędzi. Jeżeli programista ustawi zero na narożniku surowego materiału i bez przeliczenia wykorzysta powyższe współrzędne, otwory po obróbce konturu znajdą się tylko 13 mm od odpowiednich gotowych krawędzi zamiast wymaganych 15 mm.
W takim przypadku trzeba zdecydować, czy najpierw obrobić powierzchnie bazowe, czy uwzględnić naddatek podczas wyznaczania układu współrzędnych. Bazowanie od powierzchni gotowej jest wygodne, gdy technologia pozwala przygotować ją przed wykonaniem otworów. Bazowanie od półfabrykatu może być uzasadnione przy dobrze kontrolowanych wymiarach materiału i odpowiednim mocowaniu, ale wymaga uwzględnienia rzeczywistych naddatków.
Nie mniej istotne jest rozróżnienie trzech rodzajów baz:
- Konstrukcyjna – określa odniesienie wymiarów i wymagań geometrycznych na rysunku.
- Technologiczna – służy do ustalenia położenia przedmiotu podczas obróbki.
- Pomiarowa – stanowi odniesienie przy kontroli gotowej części.
Bazy te nie zawsze pokrywają się ze sobą. Jeżeli detal jest mocowany względem jednej powierzchni, a jego położenie kontroluje się względem innej, należy uwzględnić odchyłki wzajemnego położenia tych powierzchni. Inaczej część może mieć poprawne wymiary lokalne, ale nie spełniać wymagań montażowych.
Rysunek trzeba również sprawdzić pod kątem wymiarów brakujących i pomocniczych. Nie wolno odczytywać wymiarów przez mierzenie wydruku linijką, nawet jeśli podano skalę 1:1. Wydruk może być przeskalowany, a linie przedstawiają geometrię umownie. Gdy brakuje wymiaru potrzebnego do wyznaczenia ścieżki, należy obliczyć go z jednoznacznie określonych danych, sprawdzić zatwierdzony model CAD lub wyjaśnić niezgodność z działem konstrukcyjnym.
Tolerancje wymiarowe, geometryczne i chropowatość – co rzeczywiście wpływa na program CNC?
Dwa detale o identycznych wymiarach nominalnych mogą wymagać zupełnie innej technologii obróbki. Decydują o tym tolerancje, wymagania dotyczące kształtu i położenia oraz jakość powierzchni.
Załóżmy, że na rysunku wałka podano średnicę Ø20 mm z odchyłką górną 0 i dolną −0,02 mm. Dopuszczalny przedział średnicy wynosi od 19,98 do 20,00 mm. Wykonanie części o średnicy 20,01 mm oznacza przekroczenie tolerancji, choć różnica względem nominału jest niewielka.
Programista powinien w tej sytuacji przewidzieć obróbkę zgrubną i wykańczającą. Przykładowo po toczeniu zgrubnym można pozostawić średnicę Ø20,30 mm. Oznacza to naddatek 0,15 mm na stronę, który zostanie usunięty podczas dalszej obróbki. Nominalnym celem przejścia wykańczającego może być Ø19,99 mm, czyli środek pola tolerancji, o ile charakter procesu nie uzasadnia innego celu.
Takiego naddatku nie należy jednak przyjmować automatycznie dla każdej części. Jego wielkość zależy od materiału, geometrii ostrza, sztywności mocowania, długości wysunięcia narzędzia i stabilności wymiarowej obrabiarki. Przy bardzo cienkim wałku zbyt duża siła skrawania może spowodować ugięcie, a przy zbyt małym naddatku ostrze może zamiast prawidłowo skrawać materiał, częściowo go odkształcać i pogarszać powierzchnię.
Ważny jest także wybór przyrządu pomiarowego. Suwmiarka z rozdzielczością 0,02 mm nie daje wystarczającej podstawy do wiarygodnej oceny tolerancji o całkowitej szerokości 0,02 mm. Rozsądniejszym wyborem będzie mikrometr o odpowiedniej dokładności i znanej niepewności pomiaru, używany w kontrolowanych warunkach. Sama liczba miejsc po przecinku na wyświetlaczu nie przesądza o dokładności.
Oprócz tolerancji wymiarowych rysunki zawierają wymagania geometryczne, m.in. dotyczące:
- Płaskości i prostoliniowości – istotnych dla powierzchni bazowych i prowadzących.
- Prostopadłości i równoległości – wpływających na wzajemne ustawienie powierzchni.
- Pozycji otworów – określającej dopuszczalne odchylenie ich położenia, często względem wskazanego układu baz.
- Bicia – szczególnie ważnego dla elementów obracających się.
Przykładowo tolerancja pozycji osi otworu Ø0,05 mm względem baz A, B i C nie oznacza, że średnica otworu może różnić się o 0,05 mm. Dotyczy położenia osi w określonej strefie tolerancji. Średnica otworu podlega osobnym wymaganiom wymiarowym. Sposób interpretacji takich zapisów określają zasady tolerowania geometrycznego, m.in. ISO 1101 oraz ISO 5459 dla układów baz.
Pomylenie tolerancji położenia z tolerancją wymiaru prowadzi do błędnej kontroli. Otwór może mieć prawidłową średnicę, lecz znajdować się poza dopuszczalną strefą pozycji. Wówczas zastosowanie dokładniejszego wiertła nie rozwiąże problemu. Trzeba przeanalizować bazowanie, mocowanie, kolejność operacji i dokładność pozycjonowania obrabiarki.
Osobną kwestią jest chropowatość powierzchni. Oznaczenie Ra 1,6 µm opisuje parametr struktury powierzchni, a nie dopuszczalne odchylenie wymiaru. Podczas toczenia znaczenie mają przede wszystkim posuw, geometria naroża płytki, stan ostrza i drgania układu. Powierzchnia może mieścić się w tolerancji średnicy, a mimo to nie spełniać wymagań Ra.
Jeżeli obróbka wykańczająca zapewnia stabilnie wymagany wymiar, kształt i chropowatość, dodatkowe szlifowanie zwykle nie ma ekonomicznego uzasadnienia. Z kolei przy bardzo wysokich wymaganiach dotyczących powierzchni i geometrii szlifowanie może być konieczne. Decyzję podejmuje się na podstawie wyników prób, możliwości obrabiarki i wymaganej kontroli, a nie samego wyglądu powierzchni.
Nie można też zakładać, że brak tolerancji przy wymiarze oznacza pełną dowolność. Trzeba sprawdzić tolerancje ogólne i normy wskazane w dokumentacji. Jeżeli dokumentacja nie określa zasad ich stosowania, niedopuszczalne jest samodzielne dopisywanie przypadkowych wartości, np. ±0,1 mm.
Od rysunku do technologii – kolejność operacji, sterowanie i kontrola programu
Poprawnie odczytany rysunek nie jest jeszcze gotowym programem. Trzeba ustalić, które powierzchnie wykonać najpierw, jak zamocować przedmiot i czy wybrane narzędzia rzeczywiście pozwolą uzyskać wymaganą geometrię.
Dobrym przykładem jest kieszeń prostokątna o wymiarach 40 × 20 mm, głębokości 5 mm i promieniach R3 w narożach wewnętrznych. Frez palcowy Ø8 mm ma promień 4 mm, dlatego nie wykona bezpośrednio wewnętrznych naroży R3. Można nim usunąć materiał z większej części kieszeni, ale do wykończenia naroży trzeba zastosować mniejszą średnicę narzędzia.
Frez Ø6 mm odpowiada geometrycznie promieniowi R3, lecz w narożu ścieżka jego środka wymaga bardzo gwałtownej zmiany kierunku. W praktyce korzystniejsze może być wykańczanie frezem Ø4 lub Ø5 mm, jeśli jego długość robocza i sztywność są wystarczające. Mniejsze narzędzie oznacza jednak zazwyczaj dłuższą obróbkę i większą podatność na ugięcia. Wybór jest więc kompromisem między geometrią, wydajnością i stabilnością.
Równie ważna jest głębokość kieszeni. Jeżeli 5 mm odnosi się do gotowej górnej powierzchni płyty, trzeba uwzględnić jej wcześniejsze planowanie. Przyjęcie Z0 na surowej powierzchni bez przeliczenia naddatku może dać kieszeń o niewłaściwej głębokości względem powierzchni gotowej.
Po ustaleniu technologii należy sprawdzić wymagania konkretnego sterowania CNC. Nie każdy zapis współrzędnych i korekcji działa tak samo na różnych obrabiarkach.
Na tokarkach szczególną uwagę zwraca oś X. W zależności od sterowania i aktywnego trybu programowania współrzędna poprzeczna może być interpretowana średnicowo albo promieniowo. Przy programowaniu średnicowym pozycja odpowiadająca średnicy Ø20 mm może być zapisana jako X20, natomiast w trybie promieniowym jako X10. To przykład dydaktyczny pokazujący różnicę interpretacji, a nie fragment programu przeznaczonego do uruchomienia.
Podobnie przy kompensacji promienia narzędzia funkcje G41 i G42 odnoszą się do strony konturu względem kierunku jego przebiegu. Nie należy jednak przenosić bez sprawdzenia znaków i wartości korektorów między Fanuc, Sinumerik i Heidenhain. Znaczenie konkretnej wartości korekcyjnej zależy od systemu, jego konfiguracji, sposobu definiowania narzędzia i aktywnych funkcji. Błąd w korekcji może doprowadzić do pozostawienia naddatku, nadmiernego zebrania materiału, a nawet kolizji.
Właśnie dlatego nauka programowania powinna łączyć rysunek techniczny z ćwiczeniami na symulatorze i rzeczywistą obróbką. Takie podejście stosuje również wrocławska firma Numerika, której ofertę przedstawia www.numerika.pl. Organizowany przy ul. Buforowej 4A kurs Operator-Programista CNC poziom I trwa 8 dni i obejmuje 80 godzin: 10 godzin teorii, 30 godzin ćwiczeń na symulatorach oraz 40 godzin zajęć przy przemysłowych obrabiarkach.
Uczestnicy pracują m.in. z tokarką Hyundai WIA 230LMA ze sterowaniem Fanuc 0i Manual Guide i frezarką DMG Mori EcoMill 600V z Sinumerik 840D. Ćwiczenia na symulatorach obejmują również Heidenhain iTNC530. Program łączy interpretację rysunku, pomiary, technologię skrawania, układy współrzędnych i podstawy programowania.
Zajęcia przy obrabiarkach odbywają się w dwóch grupach liczących maksymalnie po sześć osób, pod opieką dwóch instruktorów. 40 godzin praktyki oznacza czas zajęć grupowych, a nie 40 godzin indywidualnej obsługi maszyny przez każdego uczestnika. Szkolenie rozpoczyna się od podstaw, wymaga umiejętności obsługi komputera oraz ukończenia przygotowania na platformie INTRO. Dostępny jest także wariant hybrydowy i osobny kurs 40-godzinny, bardziej skoncentrowany na ćwiczeniach praktycznych.
Według oferty z 22 października 2026 r. cena promocyjna kursu 80-godzinnego wynosi 2999 zł brutto, przy przekreślonej cenie 3199 zł. Jednocześnie tabela informacyjna nadal wskazuje 3199 zł, dlatego przy zapisie należy potwierdzić cenę konkretnego terminu i wariantu. Opcjonalny certyfikat TÜV SÜD kosztuje dodatkowo 400 zł brutto. Ukończenie szkolenia nie gwarantuje zatrudnienia, a nabyte umiejętności wymagają dalszego doskonalenia w warunkach produkcyjnych.
Niezależnie od sposobu zdobywania kompetencji, przed przekazaniem programu na obrabiarkę potrzebna jest kontrola technologiczna. Najrozsądniej przeprowadzić ją w następującej kolejności:
- Sprawdzenie dokumentacji – potwierdzenie rewizji rysunku, materiału, wymiarów, tolerancji i oznaczeń geometrycznych.
- Ustalenie baz oraz mocowania – określenie punktu zerowego, naddatków, dostępności powierzchni i możliwości bezkolizyjnego ruchu narzędzi.
- Weryfikacja technologii – kontrola średnic narzędzi względem promieni wewnętrznych, kolejności operacji, wymaganej dokładności i sposobu pomiaru.
- Kontrola programu – sprawdzenie postprocesora, jednostek, trybów programowania, aktywnych korekcji oraz symulacja ruchów narzędzia i możliwych kolizji z uchwytem.
- Weryfikacja na obrabiarce – przeprowadzona zgodnie z dokumentacją maszyny i procedurą zakładową, z uwzględnieniem bezpiecznego sprawdzenia pierwszego detalu przez uprawnioną osobę.
Symulacja ogranicza ryzyko, lecz nie gwarantuje bezpieczeństwa. Jeżeli model nie uwzględnia rzeczywistego wystawania narzędzia, szczęk uchwytu albo aktualnych korektorów, może nie wykryć zagrożenia. Zmiany przesunięć bazowych i korektorów wymagają znajomości konkretnego sterowania, procedury zakładowej oraz odpowiedniego nadzoru.
FAQ – najczęstsze pytania o czytanie rysunku technicznego CNC
Czy można przygotować program CNC wyłącznie na podstawie modelu 3D?
Model CAD pozwala odczytać geometrię i przygotować ścieżki CAM, ale nie zawsze zawiera komplet informacji o tolerancjach, chropowatości, bazach i wymaganiach kontrolnych. Trzeba sprawdzić zatwierdzoną dokumentację techniczną oraz informacje PMI, jeżeli są częścią modelu.
Co oznacza brak tolerancji przy wymiarze na rysunku?
Najpierw należy sprawdzić tabliczkę rysunkową i uwagi ogólne. Mogą wskazywać normę lub indywidualny system tolerancji. Jeśli brak jednoznacznych wymagań, trzeba wyjaśnić je z osobą odpowiedzialną za dokumentację, zamiast samodzielnie przyjmować odchyłki.
Czy punkt zerowy programu CNC zawsze musi znajdować się w narożniku detalu?
Nie. Może znajdować się w narożniku, środku otworu, na osi obrotu lub w innym jednoznacznie określonym punkcie. Wybór zależy od wymiarowania, sposobu mocowania, kolejności operacji i możliwości dokładnego wyznaczenia bazy.
Czy program napisany dla Fanuc można bez zmian uruchomić na Sinumeriku?
Nie należy tego zakładać. Mimo podobnych podstaw G-kodu systemy mogą różnić się składnią cykli, obsługą narzędzi, korektorów i ustawieniami osi. Konieczna jest weryfikacja programu pod kątem konkretnej maszyny i jej konfiguracji.
Od czego zacząć analizę nowego rysunku przed programowaniem CNC?
Najpierw sprawdź numer rewizji, materiał oraz bazy, od których określono krytyczne wymiary. Następnie zaznacz na kopii rysunku punkt zerowy, powierzchnie wymagające wykończenia i wymiary objęte najwęższymi tolerancjami. Jeżeli nie potrafisz jednoznacznie wskazać, względem jakiej powierzchni ma powstać najdokładniejszy otwór lub kontur, nie zaczynaj programowania. Najpierw rozstrzygnij tę niezgodność – poprawianie współrzędnych po wykonaniu pierwszego detalu jest znacznie droższe niż wyjaśnienie bazy przed uruchomieniem maszyny.
Dodaj komentarz