Jak czytać rysunek techniczny podczas programowania tokarki i frezarki CNC?
Program CNC można napisać poprawnie pod względem składni, a mimo to wykonać detal, który nie spełnia wymagań technicznych. Częstą przyczyną jest błędne odczytanie rysunku: pominięcie tolerancji, niewłaściwe ustalenie punktu bazowego albo niezrozumienie oznaczeń dotyczących powierzchni i geometrii. Na tokarce skutkiem może być nieprawidłowa średnica lub długość stopnia, a na frezarce – przesunięte otwory, kieszeń o złej głębokości czy niewłaściwe położenie płaszczyzn.
Rysunek techniczny jest podstawą programu CNC, a nie tylko ilustracją gotowego elementu. Operator musi odczytać z niego wymiary, materiał, wymagania dotyczące dokładności, sposób bazowania oraz informacje o powierzchniach obrabianych. Dopiero wtedy może zdecydować o kolejności operacji, doborze narzędzi i ustawieniu układu współrzędnych. Inaczej wygląda przygotowanie programu dla prostego wałka, a inaczej dla frezowanej płyty z otworami, kieszeniami i wymaganiami dotyczącymi wzajemnego położenia powierzchni.
Od czego zacząć czytanie rysunku technicznego? Bazy, wymiary i oznaczenia
Pierwszym krokiem powinno być sprawdzenie tabliczki rysunkowej. Znajdują się w niej informacje, które bezpośrednio wpływają na sposób programowania:
- Materiał detalu – np. stal C45, stal nierdzewna 1.4301, aluminium EN AW-6082 lub mosiądz.
- Jednostka wymiarowania – w dokumentacji stosowanej w Polsce najczęściej milimetry.
- Skala rysunku – informacja pomocnicza, która nie zastępuje podanych wymiarów liczbowych.
- Tolerancje ogólne – określają dopuszczalne odchyłki wymiarów, dla których nie podano osobnych tolerancji.
- Numer i wersja dokumentacji – pozwalają uniknąć programowania na podstawie nieaktualnego wydania.
- Metoda rzutowania – wskazuje sposób przedstawienia widoków i ich wzajemne rozmieszczenie.
Szczególnie ważne jest rozpoznanie widoków, przekrojów i szczegółów. Na rysunku wałka widok główny może pokazywać długości poszczególnych stopni, natomiast przekrój ujawnia otwór osiowy, którego nie widać w standardowym rzucie. Pominięcie takiej informacji może doprowadzić do przygotowania programu, który wykona prawidłowy zarys zewnętrzny, ale nie uwzględni wymaganej obróbki wewnętrznej.
Nie należy również mierzyć wymiarów linijką na podstawie skali wydruku. Jeżeli rysunek przedstawiono w skali 2:1, nie oznacza to, że można odczytać rzeczywisty wymiar przez zmierzenie obrazu. Podstawą są zawsze wartości liczbowe i oznaczenia tolerancji.
Duże znaczenie mają bazy wymiarowe, czyli powierzchnie lub osie, względem których określa się położenie pozostałych elementów. Na rysunkach często oznacza się je literami A, B i C. Nie są to przypadkowe oznaczenia. Określają odniesienie potrzebne do wykonania i kontroli detalu.
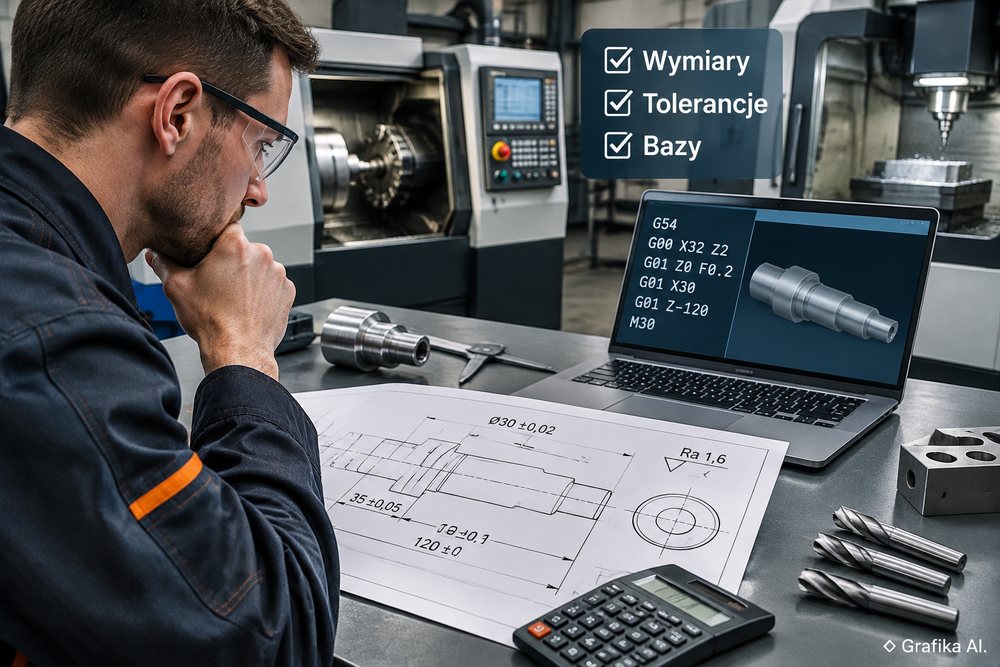
Przykładowo wałek o długości 120 mm ma mieć średnicę główną Ø30 ±0,02 mm, a odległość od czoła do pierwszego stopnia wynosi 35 ±0,05 mm. Dodatkowo powierzchnia współpracująca z łożyskiem ma wymaganą chropowatość Ra 1,6 µm.
W takiej sytuacji operator musi ustalić, od którego czoła będzie wyznaczane Z0. Jeżeli programowanie rozpocznie od niewłaściwego końca, może zachować długości poszczególnych odcinków, ale przesunąć ich położenie względem powierzchni bazowej. To szczególnie niebezpieczne, gdy kilka stopni musi współpracować z innymi elementami zespołu.
Przy czytaniu wymiarów należy zwrócić uwagę na trzy kwestie:
- Wymiar nominalny – określa wartość docelową, np. Ø30 mm.
- Tolerancja wymiarowa – wskazuje dopuszczalny zakres odchyłki, np. Ø30 ±0,02 mm oznacza przedział od 29,98 do 30,02 mm.
- Tolerancja geometryczna – określa dopuszczalne odchylenie kształtu, kierunku lub położenia, np. płaskość, prostopadłość czy bicie.
To rozróżnienie ma praktyczne znaczenie. Samo uzyskanie średnicy Ø30,00 mm nie gwarantuje, że wałek będzie prawidłowy, jeśli jego powierzchnia ma również spełniać wymagania dotyczące bicia promieniowego względem osi bazowej.
Jeżeli konkretnego wymiaru nie opisano osobną tolerancją, trzeba sprawdzić zapis dotyczący tolerancji ogólnych. Gdy brakuje zarówno tolerancji indywidualnej, jak i jednoznacznego odniesienia do tolerancji ogólnych, nie należy samodzielnie przyjmować dopuszczalnej odchyłki. Taką niejasność trzeba wyjaśnić przed rozpoczęciem produkcji.
Jak przełożyć wymiary z rysunku na program tokarki i frezarki CNC?
Po odczytaniu geometrii należy przejść do ustalenia sposobu wykonania detalu. Na tym etapie rysunek zaczyna bezpośrednio wpływać na wybór układu współrzędnych, mocowania, narzędzi i kolejności operacji.
W przypadku tokarki CNC podstawowe znaczenie mają dwie osie:
- X – odpowiada za położenie narzędzia względem osi obrotu przedmiotu.
- Z – odpowiada za położenie narzędzia wzdłuż osi wrzeciona.
Najczęściej punkt Z0 ustala się na czole przedmiotu, a X0 na osi obrotu. Trzeba jednak sprawdzić konfigurację konkretnej maszyny i sterowania. W wielu tokarkach stosuje się programowanie średnicowe, czyli wartość X odpowiada średnicy detalu, a nie promieniowi. Nie wolno automatycznie przenosić tych ustawień między maszynami bez sprawdzenia parametrów sterowania.
Praktyczny przykład to wykonanie wałka z pręta o średnicy Ø32 mm. Gotowy element ma mieć średnicę Ø30 ±0,02 mm i długość 120 ±0,1 mm.
Rozsądna kolejność obróbki może wyglądać następująco:
- Planowanie czoła i ustalenie powierzchni odniesienia.
- Zgrubne toczenie zewnętrzne, np. do średnicy Ø30,3 mm.
- Wykańczające toczenie do wymiaru docelowego Ø30,00 mm.
- Wykonanie pozostałych stopni, rowków lub podcięć zgodnie z dokumentacją.
- Kontrola średnic, długości i wymaganej chropowatości.
W tym przykładzie pozostawienie około 0,15 mm naddatku na promieniu przed przejściem wykańczającym jest punktem wyjścia, a nie uniwersalną wartością. Ostateczny naddatek zależy od materiału, sztywności układu, rodzaju płytki, głębokości wcześniejszych przejść i wymaganej jakości powierzchni.
Jeżeli rysunek wymaga współosiowości kilku powierzchni, warto wykonać je w jednym zamocowaniu. Przekładanie detalu między operacjami może zwiększyć ryzyko błędu bazowania. Gdy konstrukcja lub długość wałka wymusza ponowne mocowanie, trzeba uwzględnić sposób odtworzenia osi odniesienia.
Na frezarce CNC dochodzi kolejny istotny element: ustalenie położenia przedmiotu w osiach X, Y i Z. Operator musi zdecydować, gdzie znajduje się początek układu współrzędnych, czyli punkt zerowy przedmiotu, często zapisany jako G54.
Przykładowo detal ma wymiary 100 × 60 × 12 mm. Na jego powierzchni należy wykonać cztery otwory Ø8 mm, rozmieszczone symetrycznie:
- pierwszy otwór: X20, Y15;
- drugi otwór: X80, Y15;
- trzeci otwór: X20, Y45;
- czwarty otwór: X80, Y45.
Jeżeli rysunek wskazuje lewy dolny narożnik jako odniesienie dla wymiarów, można przyjąć tam X0 i Y0. Górna powierzchnia detalu będzie wtedy bazą dla Z0. Warunkiem jest wcześniejsze przygotowanie i prawidłowe ustalenie powierzchni bazowych. Jeżeli półfabrykat ma naddatek, nie można bez zastanowienia przyjąć jego surowych krawędzi za gotowe bazy wymiarowe.
Wybór punktu zerowego zależy od geometrii, sposobu wymiarowania i mocowania. Przy symetrycznych elementach zero w środku detalu może uprościć programowanie. Przy częściach o nieregularnym kształcie wygodniejsza bywa baza w narożniku lub na wskazanej powierzchni. Najważniejsze jest zachowanie zgodności między bazami z rysunku a rzeczywistym ustawieniem przedmiotu.
Przy frezowaniu trzeba też uwzględnić promień narzędzia. Jeżeli kieszeń ma wymiary 40 × 20 mm, a jej naroża mają promień R5, frez Ø10 mm może wykonać taką geometrię nominalnie. Jeżeli jednak dokumentacja wymaga naroży ostrych R0, standardowy frez trzpieniowy nie wykona ich bez pozostawienia promienia. Potrzebne będzie inne rozwiązanie technologiczne, np. obróbka elektroerozyjna lub zmiana konstrukcji, jeżeli jest dopuszczalna.
W programowaniu frezarki znaczenie ma również kompensacja promienia narzędzia, np. G41 lub G42, zależnie od sterowania i kierunku prowadzenia narzędzia. Nieprawidłowo ustawiona kompensacja może spowodować nadmierne zebranie materiału albo pozostawienie naddatku.
Nie należy dobierać parametrów i narzędzi wyłącznie na podstawie wymiarów zewnętrznych detalu. Trzeba uwzględnić materiał, głębokość obróbki, dostęp narzędzia, sztywność mocowania i wymagania dotyczące powierzchni. Inne warunki będą odpowiednie dla aluminium, a inne dla stali nierdzewnej. Wybór zależy również od tego, czy wykonywana jest pojedyncza sztuka, czy seria kilkuset elementów.
Tolerancje, chropowatość i kontrola programu przed uruchomieniem maszyny
Sam poprawny zapis wymiarów w programie nie oznacza jeszcze, że detal spełni wymagania rysunku. Przed uruchomieniem obróbki trzeba sprawdzić, czy wybrana technologia pozwala uzyskać wymaganą dokładność i czy przewidziano sposób jej kontroli.
Szczególnej uwagi wymagają tolerancje geometryczne. Przykładowo otwór może mieć prawidłową średnicę Ø8 mm, ale znajdować się kilka dziesiątych milimetra od wymaganego położenia. Z punktu widzenia wymiaru średnicy wszystko będzie się zgadzać, natomiast cały detal może nie pasować do montowanego zespołu.
Dlatego przed programowaniem trzeba odczytać:
- tolerancje średnic i długości;
- tolerancje położenia otworów;
- wymagania dotyczące płaskości i prostopadłości;
- oznaczenia bicia promieniowego i osiowego;
- wymagania dotyczące chropowatości powierzchni.
Dobrym przykładem jest wykonanie otworu gwintowanego M10×1,5–6H. Oznaczenie wskazuje gwint metryczny o średnicy nominalnej 10 mm, skoku 1,5 mm i klasie tolerancji 6H dla gwintu wewnętrznego.
Nie wystarczy jednak zaprogramować wykonania otworu na głębokość równą długości gwintu. Trzeba uwzględnić stożek wiertła, wymagany zapas głębokości oraz przestrzeń potrzebną do pracy gwintownika. W przeciwnym razie narzędzie może dojść do dna otworu, zanim wykona pełny wymagany odcinek gwintu.
Wybór metody wykonania zależy od warunków produkcji:
- Gwintownik maszynowy ma sens przy większej liczbie powtarzalnych otworów i stabilnych warunkach obróbki. Jest wydajny, ale złamanie narzędzia w otworze może oznaczać poważny problem z odzyskaniem detalu.
- Frezowanie gwintu sprawdza się przy mniejszych seriach, drogich przedmiotach lub sytuacjach, w których ważna jest elastyczność wykonania. Wymaga jednak odpowiedniego frezu i poprawnego zaprogramowania interpolacji.
Podobnie trzeba interpretować oznaczenia chropowatości. Jeżeli powierzchnia ma osiągnąć Ra 1,6 µm, nie oznacza to po prostu, że wystarczy zastosować przejście wykańczające. Wynik zależy od posuwu, promienia naroża płytki, geometrii ostrza, drgań, materiału i stanu narzędzia. W przypadku toczenia zbyt duży posuw może pozostawić wyraźne ślady, nawet jeśli średnica mieści się w tolerancji.
Chropowatości nie powinno się oceniać wyłącznie wzrokowo lub dotykiem. Jeżeli rysunek określa konkretną wartość Ra, właściwym narzędziem kontroli jest profilometr.
Równie ważny jest dobór przyrządów pomiarowych do wymaganej dokładności:
| Kontrolowany parametr | Zalecany przyrząd |
|---|---|
| Średnica zewnętrzna | Mikrometr zewnętrzny |
| Średnica otworu | Średnicówka lub sprawdzian |
| Długość i stopień | Suwmiarka lub wysokościomierz |
| Bicie promieniowe | Czujnik zegarowy |
| Chropowatość Ra | Profilometr |
| Położenie otworów i geometria przestrzenna | Współrzędnościowa maszyna pomiarowa lub odpowiedni sprawdzian |
Przykładowo przy średnicy Ø30 ±0,02 mm zakres dopuszczalny wynosi 29,98–30,02 mm. Do takiej kontroli lepiej wykorzystać mikrometr o rozdzielczości 0,001 mm niż opierać się wyłącznie na suwmiarce. Trzeba przy tym pamiętać, że sama rozdzielczość przyrządu nie gwarantuje wiarygodnego pomiaru. Znaczenie mają również jego stan, kalibracja, temperatura detalu i sposób wykonywania pomiaru.
Przed pierwszym uruchomieniem programu należy przeprowadzić symulację i sprawdzić:
- zgodność punktu zerowego z rzeczywistym zamocowaniem;
- długości i promienie narzędzi w korekcjach;
- położenie uchwytów, szczęk i elementów mocujących;
- kolejność przejść oraz głębokości obróbki;
- bezpieczne wysokości przejazdów;
- możliwość kolizji narzędzia z detalem i wyposażeniem maszyny.
Pierwszą sztukę należy obrabiać z zachowaniem możliwości zatrzymania programu, np. w trybie pojedynczego bloku, z odpowiednio ograniczonym szybkim przesuwem. Po wykonaniu detalu trzeba sprawdzić przede wszystkim wymiary krytyczne, zanim rozpocznie się produkcję seryjną.
Osoby, które chcą uporządkować wiedzę z zakresu czytania dokumentacji i programowania obrabiarek, mogą również sprawdzić materiały szkoleniowe marki Numerika dostępne pod adresem www.numerika.pl/kurs-programowanie-operator-cnc. Przy nauce operatora istotne jest połączenie interpretacji rysunku z praktycznym przygotowaniem operacji, ustawianiem narzędzi i kontrolą wykonanego detalu. Sama znajomość kodów G nie wystarczy, jeżeli programista nie potrafi prawidłowo odczytać baz i tolerancji.
FAQ – najczęstsze pytania o czytanie rysunków technicznych CNC
Czy można programować CNC bez znajomości wszystkich symboli na rysunku?
Nie jest to bezpieczne podejście. Przed rozpoczęciem programowania trzeba rozumieć oznaczenia wymiarów, tolerancji, baz, chropowatości i przekrojów. Niejasne symbole należy wyjaśnić przed obróbką.
Czy punkt zerowy G54 zawsze powinien znajdować się w narożniku detalu?
Nie. Może znajdować się w narożniku, środku elementu lub innym punkcie odniesienia. Wybór zależy od baz wymiarowych, geometrii przedmiotu i sposobu jego mocowania.
Jaka jest różnica między tolerancją wymiarową a chropowatością Ra?
Tolerancja wymiarowa określa dopuszczalną odchyłkę wymiaru, np. średnicy. Ra opisuje chropowatość powierzchni. Detal może mieć prawidłową średnicę, ale nie spełniać wymagań dotyczących jakości powierzchni.
Czy program tokarki można bezpośrednio przenieść na inną tokarkę CNC?
Nie bez sprawdzenia sterowania, konfiguracji osi, sposobu programowania średnic, korekcji narzędzi i układów bazowych. Nawet podobne maszyny mogą wymagać zmian w programie.
Co zrobić, gdy dwa wymiary na rysunku wydają się sprzeczne?
Najpierw sprawdzić numer rewizji, przekroje i sposób wymiarowania. Jeżeli sprzeczność pozostaje, należy uzyskać wyjaśnienie od konstruktora lub technologa. Nie wolno samodzielnie uśredniać wymiarów ani wybierać wygodniejszego wariantu.
Od czego zacząć naukę czytania rysunków pod CNC?
Najlepiej od prostych wałków i płyt z otworami. Trzeba nauczyć się rozpoznawać bazy, odczytywać tolerancje i samodzielnie wyznaczać punkt zerowy, a następnie przejść do przekrojów, gwintów i tolerancji geometrycznych.
Przed napisaniem kolejnego programu CNC należy najpierw sprawdzić bazy wymiarowe, tolerancje i zgodność punktu zerowego z rysunkiem. Dopiero po potwierdzeniu tych trzech elementów warto dobierać narzędzia i ustalać kolejność obróbki. To właśnie błędne bazowanie najczęściej sprawia, że program wykonuje detal o poprawnych wymiarach lokalnych, ale niezgodny z dokumentacją jako całość.
Dodaj komentarz